אוטומציה וציוד ייצור לאינטגרטורים וחברות הנדסה – מתי כדאי להכניס CNC ולייזר לתוך החברה?
חברות הנדסה, אינטגרטורים וחברות המבצעות פרויקטים תעשייתיים נדרשות לייצר הרבה יותר ממה שנראה לעין.
ארונות ומערכות בקרה, פאנלים, תושבות, חלקי פח, קונסטרוקציות, פרופילים, מתקנים, חלקים מעובדים, מארזים, שילוט וסימון הם רק חלק מהמוצרים שנדרשים בדרך מפרויקט הנדסי על המסך למערכת שעובדת אצל הלקוח.
בחברות רבות התכנון מתבצע בתוך הארגון, אבל חלק משמעותי מהייצור מועבר לקבלני משנה.
זהו מודל שיכול לעבוד מצוין – במיוחד כאשר נפח העבודה קטן או כאשר נדרשת טכנולוגיית ייצור מיוחדת.
אבל ככל שהחברה גדלה, מספר הפרויקטים עולה והשינויים ההנדסיים הופכים תכופים יותר, עולה שאלה חשובה:
האם הגיע הזמן להכניס חלק מיכולות הייצור לתוך החברה?
מכונות CNC, חיתוך Fiber Laser, חיתוך צינורות ופרופילים בלייזר, מערכות סימון בלייזר ואוטומציה תעשייתית מאפשרות כיום לבצע בתוך המפעל מגוון תהליכים שבעבר הועברו באופן כמעט אוטומטי לספק חיצוני.
במאמר זה נבחן מתי ייצור עצמי יכול להיות הגיוני, אילו תהליכים כדאי לבחון, מתי דווקא עדיף להמשיך לעבוד עם קבלן משנה ואיך לבחור ציוד ייצור לפי צוואר הבקבוק האמיתי של החברה.
למי המאמר הזה מיועד?
המאמר רלוונטי במיוחד עבור:
-
חברות הנדסה
-
אינטגרטורים תעשייתיים
-
חברות אוטומציה ובקרה
-
חברות פרויקטים
-
יצרני מכונות
-
חברות חשמל תעשייתי
-
חברות אנרגיה
-
חברות מים ושפכים
-
חברות תשתית
-
חברות המייצרות מערכות אלקטרו-מכניות
-
חברות HVAC ומיזוג תעשייתי
-
יצרני לוחות חשמל ובקרה
-
חברות המייצרות Skids ומערכות מודולריות
-
יצרני ציוד לתעשייה
-
מחלקות הנדסה ופיתוח במפעלים
המכנה המשותף אינו בהכרח המוצר שהן מוכרות.
המכנה המשותף הוא שהן צריכות להפוך תכנון הנדסי למוצר פיזי.
האתגר של חברת הנדסה: התכנון אצלכם – הייצור בחוץ
ניקח תרחיש נפוץ.
מחלקת ההנדסה מתכננת מערכת.
במערכת יש:
ארון חשמל, מסגרת מפרופילים, מספר תושבות, פאנל, חלקי פח, בסיס למכונה וכמה חלקים שדורשים עיבוד.
השרטוטים יוצאים לספקים שונים.
ספק אחד חותך פחים.
ספק אחר מבצע כיפוף.
ספק נוסף מייצר חלקי CNC.
אחר מטפל בפרופילים.
ואז החלקים חוזרים לחברה ומתחילה ההרכבה.
כל עוד הכול מתנהל לפי התכנון – המודל יכול לעבוד היטב.
הבעיה מתחילה כאשר משהו משתנה.
"צריך להזיז את החור ב-20 מ"מ"
זה משפט שכל מי שעוסק בפיתוח מערכות מכיר.
המכונה כבר בהרכבה.
המהנדס מגלה שהמחבר צריך לעבור לצד השני.
ה-HMI השתנה.
הלקוח ביקש תוספת.
נדרש חיישן נוסף.
התושבת אינה מתאימה בדיוק.
פתאום שינוי הנדסי קטן הופך לתהליך:
עדכון שרטוט → שליחה לספק → הצעת מחיר → המתנה → ייצור → משלוח → בדיקה מחדש.
הבעיה היא לא בהכרח עלות החלק.
לפעמים מדובר בחלק שעולה מעט מאוד.
העלות האמיתית היא הזמן שבו הפרויקט מחכה לחלק.
וזה אחד המקומות שבהם יכולת ייצור פנימית יכולה לשנות משמעותית את העבודה של חברת הנדסה.
ייצור עצמי מול קבלן משנה – זו לא רק שאלה של מחיר
כאשר בוחנים רכישת מכונת CNC או מכונת לייזר, קל מאוד לעשות את החישוב הבא:
כמה אני משלם היום לקבלן המשנה לעומת כמה יעלה לי לייצר בעצמי?
אבל זה רק חלק מהמשוואה.
צריך לבחון גם:
-
זמני אספקה
-
עלות משלוחים
-
מינימום להזמנה
-
זמני המתנה להצעת מחיר
-
זמני המתנה לשינוי
-
מלאי שצריך להחזיק
-
יכולת לייצר סדרות קטנות
-
עלות של אב-טיפוס
-
זמינות של קבלן המשנה
-
תלות בספקים
-
זמן של אנשי ההנדסה והרכש
-
עלות של עיכוב בפרויקט
ולפעמים הפרמטר החשוב ביותר הוא בכלל:
כמה מהר החברה יכולה לעבור מרעיון לחלק פיזי?
מתי לא כדאי להכניס ייצור לתוך החברה?
חשוב לומר גם את הצד השני.
לא כל עבודה צריך לבצע לבד.
קבלני משנה מקצועיים הם חלק חשוב מאוד משרשרת האספקה התעשייתית, ולעיתים הם הפתרון הכלכלי והמקצועי הנכון ביותר.
אם חברה צריכה מספר קטן מאוד של חלקים בשנה, אין בהכרח היגיון לרכוש מכונה רק כדי לייצר אותם.
גם אם מדובר בתהליך ייצור מורכב מאוד שאינו חלק מליבת הפעילות של החברה, ייתכן שעדיף להעביר אותו לספק המתמחה בו.
ייצור עצמי מתחיל להיות מעניין כאשר קיימת מסה קריטית של עבודה, צורך בגמישות, עבודות חוזרות או צוואר בקבוק משמעותי.
סימן ראשון: אתם מחכים יותר מדי לקבלני משנה
אם משפטים כמו אלה חוזרים בחברה:
"החלקים עוד לא הגיעו."
"הספק אמר שיהיה מוכן בשבוע הבא."
"אנחנו מחכים להצעת מחיר."
"השרטוט השתנה וצריך לשלוח שוב."
"אי אפשר לסיים את ההרכבה עד שהחלק יגיע."
ייתכן שהבעיה אינה הנדסית – אלא בעיית שרשרת אספקה.
במקרה כזה כדאי לבדוק אילו מהחלקים המעכבים את הפרויקט ניתן לייצר בתוך החברה.
סימן שני: אתם מוציאים שוב ושוב את אותם סוגי חלקים
אם בכל פרויקט מופיעים שוב:
-
תושבות
-
פאנלים
-
חלקי פח
-
בסיסים
-
פלטות
-
חזיתות
-
חלקים מכורסמים
-
מסגרות
-
פרופילים
-
דלתות ומארזים
כדאי לבצע ניתוח שנתי של ההוצאות.
לא לפי ספק – אלא לפי סוג תהליך הייצור.
כמה כסף הוצאנו השנה על חיתוך פחים?
כמה על עיבוד CNC?
כמה על חיתוך פרופילים?
כמה על סימון?
וכמה זמן עבודה פנימי הושקע בניהול כל ההזמנות האלה?
כך אפשר לזהות איזו טכנולוגיה, אם בכלל, יכולה להצדיק מעבר לייצור פנימי.
סימן שלישי: אתם מייצרים הרבה אבות-טיפוס
Prototype הוא אחד המקומות שבהם ייצור פנימי יכול להיות משמעותי במיוחד.
בפיתוח מוצר או מערכת חדשה קיימת כמעט תמיד איטרציה:
גרסה 1 → בדיקה → שינוי → גרסה 2 → בדיקה → שינוי נוסף.
כאשר כל איטרציה תלויה בספק חיצוני, מחזור הפיתוח מתארך.
כאשר ניתן לייצר חלק מהחלקים בתוך החברה, מהנדס יכול לבצע שינוי בקובץ ולהעביר אותו לייצור במהירות רבה יותר.
עבור מחלקות פיתוח, הערך אינו רק עלות החלק.
הערך הוא מהירות האיטרציה ההנדסית.
סימן רביעי: סדרות קטנות גורמות לכם כאב ראש
חברות הנדסה ואינטגרציה לא תמיד מייצרות אלפי יחידות זהות.
לעיתים מדובר ב:
5 יחידות מדגם אחד.
20 מדגם אחר.
פרויקט חד-פעמי.
ואז עוד 10 יחידות לאחר מספר חודשים.
עבור קבלן משנה, סדרות קטנות עלולות להיות פחות אטרקטיביות בגלל זמני Setup והכנת העבודה.
עבור חברה שמחזיקה יכולת ייצור דיגיטלית פנימית, דווקא המעבר בין קבצים שונים יכול להפוך ליתרון.
מכונת CNC בתוך חברת הנדסה – מה היא יכולה לשנות?
CNC יכול להיות כלי ייצור משמעותי עבור חברות שמייצרות מגוון גדול של חלקים ומערכות.
בהתאם לסוג המכונה, החומרים והכלים, ניתן לבצע:
-
חיתוך
-
קידוח
-
כרסום
-
יצירת כיסים
-
פתחים
-
פאנלים
-
חזיתות
-
תושבות
-
חלקים הנדסיים
-
מתקנים וג'יגים
-
אבות-טיפוס
היתרון המרכזי הוא שהעבודה מבוססת קובץ.
במקום למדוד ולחתוך ידנית, ניתן לעבור מתכנון CAD לתהליך CAM ומשם למכונה.
CNC עם ATC – כאשר רוצים יותר מפעולה אחת
במקרים שבהם חלק דורש מספר כלי עיבוד, ניתן להשתמש במכונת CNC עם ATC – Automatic Tool Changer.
לדוגמה:
כלי אחד מבצע חיתוך.
כלי שני קידוח.
כלי שלישי מבצע גימור.
המכונה יכולה להחליף כלים כחלק מתוכנית העבודה.
עבור חברות המייצרות מגוון חלקים, מתקנים ואבות-טיפוס, מדובר ביכולת שמאפשרת לבצע יותר פעולות בתהליך אוטומטי אחד.
Fiber Laser לחברות שמייצרות הרבה חלקי פח
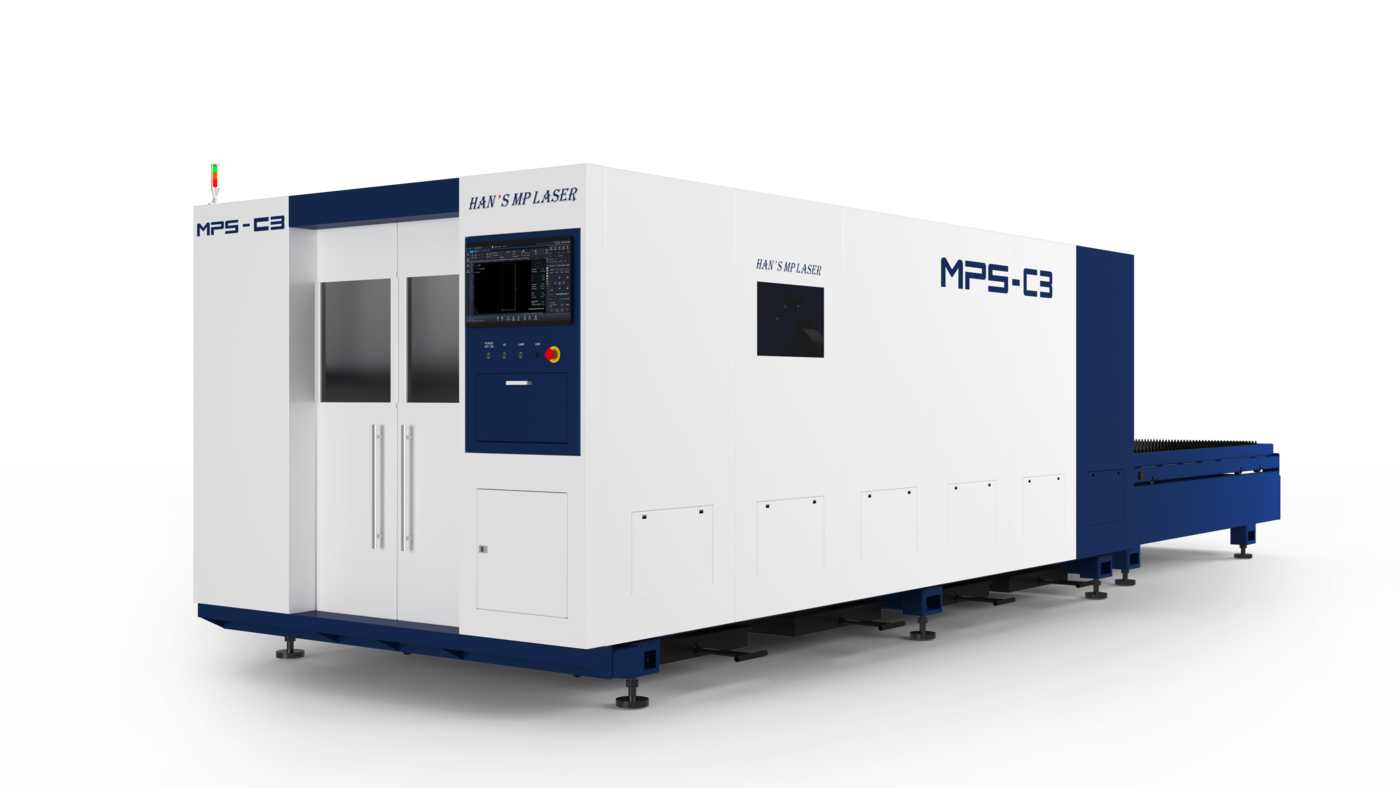
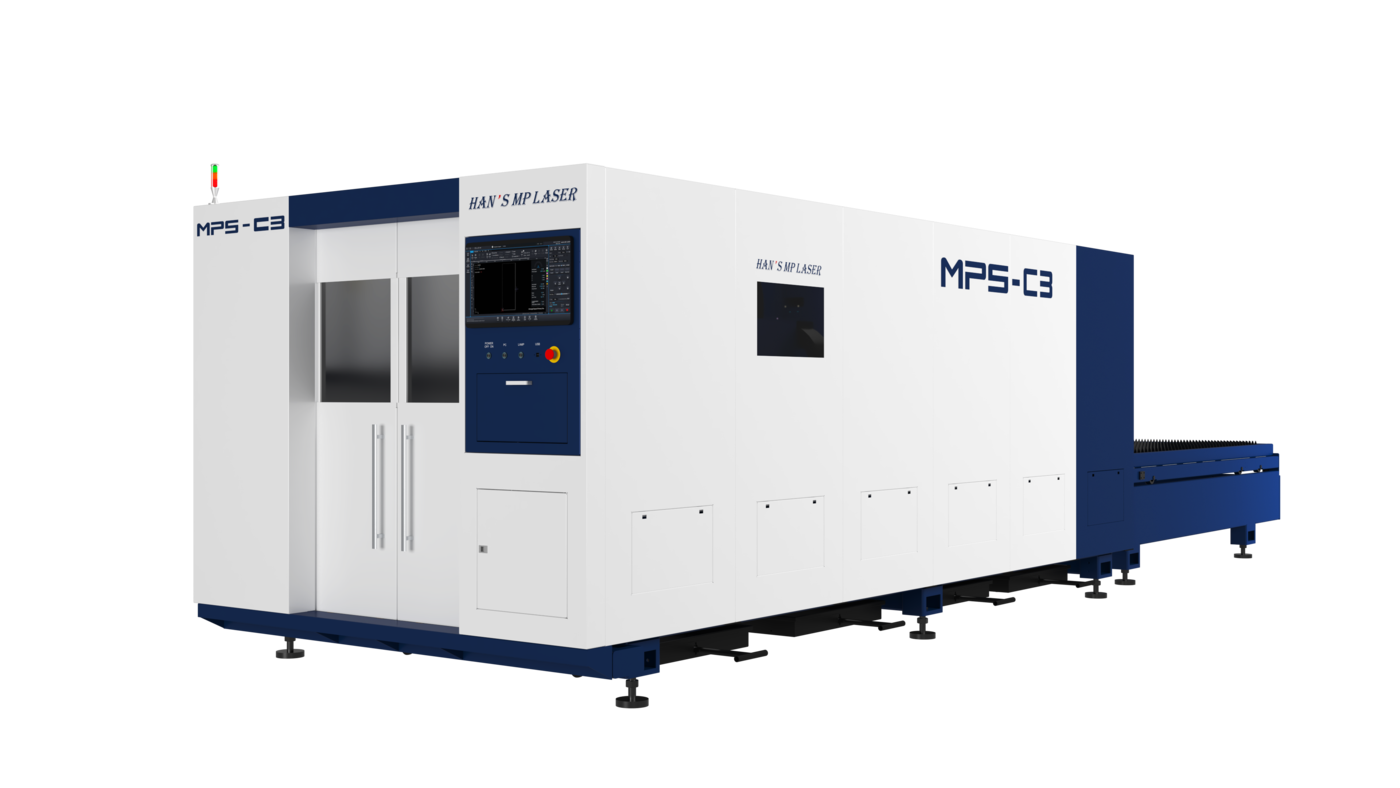
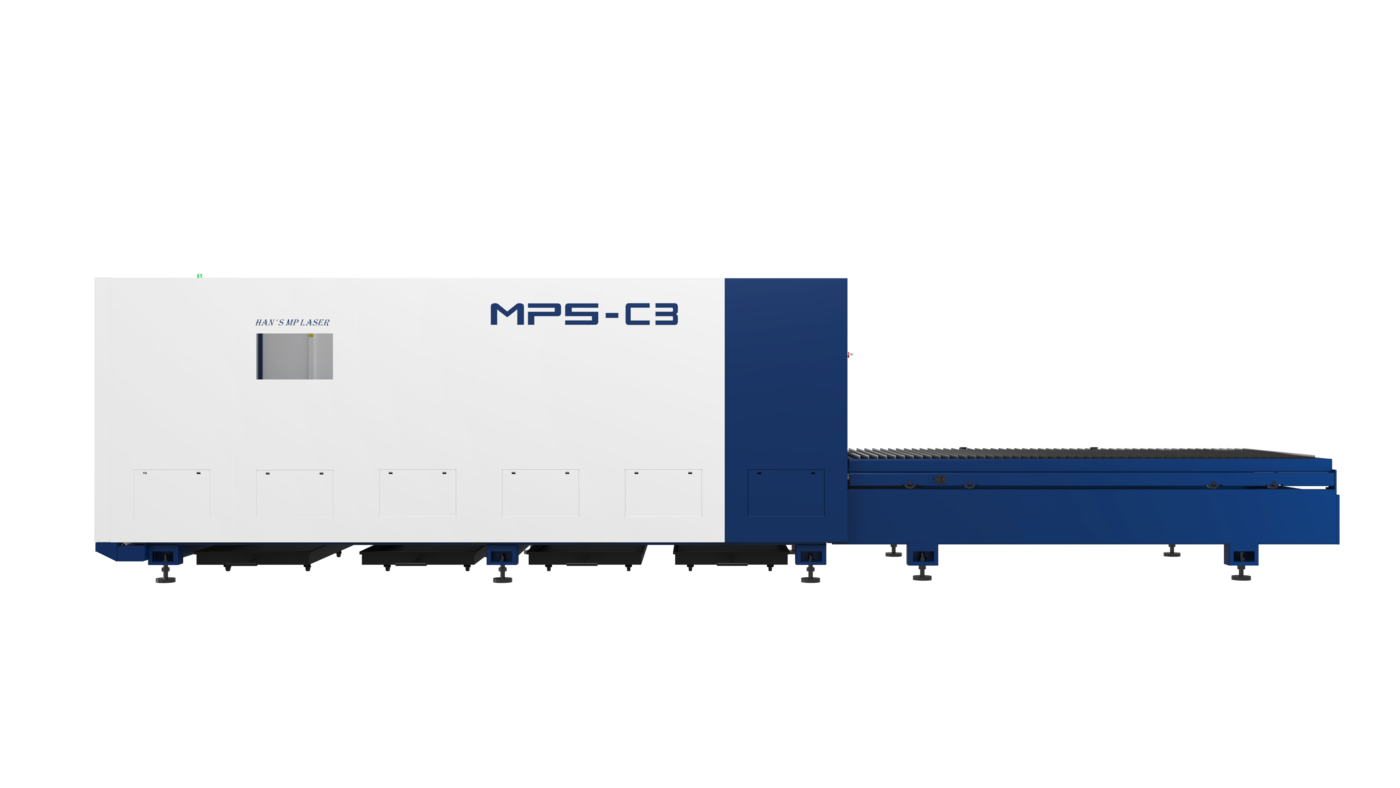
אם החברה מוציאה כמויות משמעותיות של עבודות פח, כדאי לבחון מכונת חיתוך Fiber Laser.
מכונת פייבר לייזר מאפשרת לחתוך מגוון מתכות בהתאם להספק ולתצורת המערכת, ובהן:
-
פלדה
-
נירוסטה
-
אלומיניום
-
מתכות נוספות בהתאם ליישום
המערכת עובדת לפי קובץ ומאפשרת לייצר גיאומטריות מורכבות, פתחים וחלקים בצורה חוזרת.
אילו חלקים חברת הנדסה יכולה לייצר ב-Fiber Laser?
לדוגמה:
-
תושבות
-
פלטות
-
בסיסים
-
דלתות
-
פאנלים
-
חלקי מארזים
-
חלקי מכונות
-
מגנים
-
Flanges
-
חלקי זיווד
-
חלקי קונסטרוקציה
-
חלקים להרכבה וריתוך
במקום להזמין כל חלק בנפרד, ניתן לבצע Nesting ולנצל את לוח המתכת לייצור מספר חלקים באותה תוכנית חיתוך.
ומה לגבי הכיפוף והריתוך?
רכישת מכונת Fiber Laser אינה הופכת אוטומטית את החברה למפעל זיווד מלא.
חלקים רבים דורשים לאחר החיתוך גם:
-
כיפוף
-
ריתוך
-
השחזה
-
הברגות
-
צביעה
-
טיפולי שטח
-
הרכבה
לכן לפני רכישת מכונה צריך לבחון את כל שרשרת הייצור, ולא רק את פעולת החיתוך.
ייתכן שחברה תחליט לבצע את החיתוך בתוך המפעל ולהמשיך להוציא כיפוף או צביעה לקבלן משנה.
גם מודל היברידי כזה יכול להיות יעיל.
Tube Laser – כאשר החברה עובדת עם צינורות ופרופילים
חברות שמייצרות מכונות, Skids, מסגרות וקונסטרוקציות משתמשות לעיתים בכמויות גדולות של:
-
פרופילים מרובעים
-
פרופילים מלבניים
-
צינורות עגולים
-
פרופילים מבניים
-
פרופילים בצורות שונות
בתהליך מסורתי ייתכן שיהיה צורך לבצע מספר פעולות:
ניסור → מדידה → קידוח → יצירת פתחים → התאמה → ריתוך.
מכונת Fiber Laser לחיתוך צינורות ופרופילים יכולה, ביישומים המתאימים, לבצע חלק משמעותי מהגיאומטריה כבר בשלב החיתוך.
למה זה מעניין במיוחד יצרני מכונות ואינטגרטורים?
נניח שחברה בונה מכונה עם מסגרת המורכבת מעשרות פרופילים.
בכל פרופיל יש:
חורים.
פתחים.
חיבורים.
זוויות.
מיקומים לכבלים או רכיבים.
אם התכנון נעשה מראש בצורה נכונה, ניתן להשתמש בחיתוך הלייזר כדי להכין חלק מהמאפיינים הללו עוד לפני שהפרופיל מגיע להרכבה.
המטרה היא לצמצם פעולות המשך ולהפוך את ההרכבה לפשוטה וחוזרת יותר.
Designing for Laser – לתכנן את החלק לפי תהליך הייצור
כאן נכנסת נקודה חשובה במיוחד עבור מחלקות הנדסה.
כאשר מכניסים טכנולוגיית ייצור פנימית, לא מספיק להחליף ספק במכונה.
אפשר להתחיל לתכנן את המוצרים בהתאם ליכולות המכונה.
לדוגמה, בחלקי פח ניתן לשלב Tabs, Slots ומאפייני מיקום המסייעים בהרכבה.
בפרופילים ניתן לתכנן פתחים וסימוני מיקום.
בחלקי CNC ניתן לתכנן את החלק בהתאם לכלי ולגישה האפשרית.
גישה זו מוכרת כחלק מעקרונות DFM – Design for Manufacturing.
המטרה היא לא רק לייצר את אותו חלק מהר יותר.
המטרה היא לתכנן חלק שקל יותר לייצר ולהרכיב.
סימון לייזר כחלק מתהליך הייצור
יכולת נוספת שחברות הנדסה ואינטגרציה יכולות להכניס פנימה היא Laser Marking – סימון בלייזר.
ניתן להשתמש במערכות סימון מתאימות לצורך:
-
מספר חלק
-
מספר סידורי
-
QR Code
-
Data Matrix
-
לוגו
-
הוראות
-
סימוני חיבור
-
סימונים טכניים
-
זיהוי מכלולים
כאשר מדובר במתכות, Fiber Laser Marking הוא פתרון נפוץ.
לחומרים ויישומים אחרים ניתן לבחון גם UV או CO2 בהתאם לחומר ולתוצאה הרצויה.
מה הקשר בין סימון לייזר ל-Traceability?
בחברות שמייצרות מערכות מורכבות, לכל מכלול יכולים להיות עשרות או מאות חלקים.
באמצעות סימון מספר סידורי או Data Matrix ניתן לתת לחלק זהות ייחודית.
לדוגמה:
Project → Machine → Assembly → Part
במקום חלק אנונימי, ניתן לקבל חלק שניתן לזהות ולשייך לפרויקט או למכלול.
היכולת הזו יכולה להיות משמעותית במיוחד בחברות שעוסקות בייצור מערכות, שירות, תחזוקה ובקרת איכות.
אוטומציה תעשייתית – לא חייבים להתחיל מרובוט
המילה "אוטומציה" גורמת לפעמים לחשוב מיד על מפעל מלא ברובוטים.
אבל אוטומציה יכולה להיות הרבה יותר פשוטה.
אם עובד מבצע אותה פעולה מאות פעמים ביום, כדאי לשאול:
האם אפשר לגרום למכונה לבצע אותה?
זה יכול להיות:
-
החלפת כלי אוטומטית ב-CNC
-
שולחן החלפה במכונת Fiber Laser
-
טעינה ופריקה
-
מזין אוטומטי
-
מסוע
-
חיישן
-
סימון אוטומטי
-
רובוט
-
מערכת Vision
-
תוכנה שמנהלת את רצף הייצור
המטרה אינה "לעשות אוטומציה".
המטרה היא להסיר את צוואר הבקבוק.
איך מזהים את צוואר הבקבוק?
לפני שרוכשים ציוד, כדאי ללכת לרצפת הייצור ולבדוק מה באמת קורה.
אפשר לשאול:
איפה החלקים מחכים?
איזו פעולה דורשת הכי הרבה זמן?
איזו עבודה חוזרת על עצמה?
מה אנחנו שולחים שוב ושוב החוצה?
מה מעכב את ההרכבה?
איזו עבודה תלויה באדם אחד שיודע לבצע אותה?
איפה יש הכי הרבה טעויות?
איזו פעולה גורמת לנו להחזיק מלאי?
איזה שינוי הנדסי גורם לעיכוב הגדול ביותר?
התשובות לשאלות האלה חשובות יותר מהמפרט הטכני של המכונה.
דוגמה: אינטגרטור שמייצר מערכות בקרה
נניח שחברה מייצרת מערכות בקרה ומכונות מיוחדות.
כיום היא מזמינה:
פאנלים → מספק אחד.
חלקי פח → מספק שני.
תושבות → מספק שלישי.
חלקים מיוחדים → מספק CNC.
בכל פעם שמתבצע שינוי הנדסי, מתחיל סבב חדש של הזמנות.
ייתכן שבמקרה כזה הכנסת CNC פנימי לייצור פאנלים, תושבות ואבות-טיפוס תיתן לחברה יתרון גדול יותר מרכישת Fiber Laser גדול.
בחברה אחרת, שמוציאה כמויות עצומות של חלקי פח, המסקנה יכולה להיות הפוכה לחלוטין.
הטכנולוגיה הנכונה נקבעת לפי העבודה – לא לפי המכונה.
דוגמה: יצרן Skids ומערכות תעשייתיות
חברה אחרת בונה מערכות על גבי מסגרות ו-Skids.
היא משתמשת בכמויות גדולות של פרופילים וצינורות.
חלק גדול מזמן הייצור מוקדש לניסור, קידוח, התאמות והכנת החלקים לריתוך.
במקרה כזה, ייתכן שהטכנולוגיה שצריך לבדוק היא דווקא Tube Laser, ולא מכונת CNC לפלטות.
דוגמה: חברה שמייצרת מארזים ומערכות אלקטרו-מכניות
חברה שמייצרת ציוד בתוך מארזי מתכת יכולה להזדקק לשילוב של מספר תהליכים:
Fiber Laser לחיתוך הפחים.
CNC לעיבוד חלקים ופאנלים.
Laser Marking למספרים סידוריים, QR וסימונים.
Tube Laser אם קיימת גם קונסטרוקציה מפרופילים.
במקרה כזה אין בהכרח "מכונה אחת נכונה".
יש תהליך ייצור נכון.
מתי מתחילים לחשוב על אוטומציה מלאה יותר?
כאשר החברה עוברת מסדרות קטנות לייצור משמעותי, אפשר להתחיל לבדוק אוטומציה מתקדמת יותר.
לדוגמה:
מחסן חומר → טעינה → חיתוך → פריקה → תחנה הבאה
או:
מוצר מגיע במסוע → חיישן מזהה → סימון → בדיקה → המשך הקו
או:
פרופילים → טעינה אוטומטית → חיתוך → פריקה ומיון
ככל שנפח הייצור גבוה יותר, הזמן שבו המכונה אינה מייצרת הופך למשמעותי יותר.
האם אוטומציה נועדה להחליף עובדים?
המטרה המרכזית באוטומציה תעשייתית אינה בהכרח להוציא אדם מהמפעל.
במקרים רבים המטרה היא להעביר את העובד מפעולה ידנית וחוזרת לפעולה בעלת ערך גבוה יותר.
במקום שעובד יקדח את אותו חור מאות פעמים, הוא יכול:
להכין עבודות.
לבצע בקרת איכות.
לתכנן.
להרכיב.
לתחזק.
לנהל את הייצור.
ככל שקשה יותר למצוא עובדים מיומנים, הנקודה הזו הופכת משמעותית יותר.
איך מחשבים האם מכונה כדאית?
אין נוסחה אחת שמתאימה לכל חברה, אבל אפשר להתחיל מהנתונים הבאים:
עלות קבלני משנה שנתית
עלויות משלוח ולוגיסטיקה
עלות מלאי
זמן עובדים שמוקדש להזמנות וניהול ספקים
עלות של עיכובים
עלות שינויים ואבות-טיפוס
מול:
עלות המכונה
מימון
עובד/מפעיל
חומרי גלם
כלים ומתכלים
חשמל וגזים לפי הטכנולוגיה
תחזוקה
שטח רצפה
חשוב גם לחשב את ניצולת המכונה הצפויה.
מכונה שעובדת שעה ביום אינה זהה למכונה שעובדת שתי משמרות.
לא לקנות מכונה לפי "מה אולי נעשה בעתיד"
טעות נוספת היא לבחור מערכת גדולה מאוד רק בגלל האפשרות שיום אחד יהיה צורך ביכולת מסוימת.
כדאי להתחיל מהעבודה הקיימת ומהתחזית העסקית הסבירה.
צריך להשאיר מקום לצמיחה, אבל לא להפוך יכולת תאורטית לפרמטר היחיד שמכתיב את ההשקעה.
מכונה טובה היא לא המכונה עם רשימת היכולות הארוכה ביותר.
מכונה טובה היא מכונה שמתאימה לעבודה שהחברה צריכה לבצע.
אילו נתונים כדאי לאסוף לפני פגישה על ציוד ייצור?
כדי לבחון ברצינות מעבר לייצור עצמי, כדאי להכין:
-
רשימת חלקים אופייניים.
-
שרטוטים או קבצי CAD.
-
סוגי חומר.
-
עוביים.
-
מידות.
-
כמות חודשית ושנתית.
-
מספר דגמים שונים.
-
עלויות קבלני משנה.
-
זמני אספקה קיימים.
-
פעולות המשך לאחר החיתוך או העיבוד.
-
תחזית גידול.
-
השטח הזמין במפעל.
ככל שהמידע מדויק יותר, ניתן לבצע בחירה נכונה יותר.
CNC, Fiber Laser, Tube Laser או מערכת סימון – מאיפה מתחילים?
אפשר לחשוב על זה בצורה פשוטה:
הרבה פאנלים, חלקים מכורסמים, תושבות ואבות-טיפוס?
כדאי לבחון CNC.
הרבה חלקי פח?
כדאי לבחון Fiber Laser Sheet Cutting.
הרבה צינורות, פרופילים, מסגרות ו-Skids?
כדאי לבחון Fiber Laser Tube Cutting.
הרבה חלקים שדורשים מספר סידורי, QR, Data Matrix או סימון קבוע?
כדאי לבחון Laser Marking.
המכונה כבר עובדת מספיק והבעיה היא טעינה, פריקה או טיפול בחלקים?
ייתכן שהשלב הבא הוא אוטומציה.
ומה אם החברה צריכה כמה מהדברים האלה?
זה מצב נפוץ.
לא צריך בהכרח לרכוש הכול בבת אחת.
אפשר לבנות Roadmap לייצור.
לדוגמה:
שלב 1 – CNC
מכניסים פנימה עבודות פיתוח, פאנלים וחלקים שחוזרים הרבה.
שלב 2 – Fiber Laser
כאשר נפח עבודות הפח מצדיק זאת.
שלב 3 – Laser Marking
מכניסים זיהוי וסימון חלקים לתהליך.
שלב 4 – אוטומציה
לאחר שנפח הייצור גדל ומזהים פעולות ידניות שחוזרות על עצמן.
הסדר יכול כמובן להיות שונה לחלוטין מחברה לחברה.
היתרון האמיתי של ייצור פנימי: שליטה
עלות היא חשובה, אבל עבור חברות הנדסה יש יתרון נוסף שקשה יותר להכניס לגיליון Excel:
שליטה.
שליטה בזמן.
שליטה בשינוי.
שליטה באב-טיפוס.
שליטה בסדר העדיפויות.
שליטה בכמות.
שליטה במידע ההנדסי.
כאשר לקוח מתקשר ומבקש שינוי, היכולת להגיב במהירות יכולה להיות יתרון תחרותי משמעותי.
פתרונות CNC, לייזר ואוטומציה לחברות הנדסה ואינטגרטורים – JAR הנדסה
ב-JAR הנדסה אנו מספקים מגוון פתרונות ייצור לתעשייה, בהם:
-
מכונות CNC
-
מערכות CNC ATC
-
מכונות Fiber Laser לחיתוך פחים
-
מכונות Fiber Laser לחיתוך צינורות ופרופילים
-
מערכות Fiber Laser Marking
-
מערכות UV Laser
-
מערכות CO2
-
פתרונות סימון לפסי ייצור
-
מערכות ואפשרויות אוטומציה
עבור חברת הנדסה או אינטגרטור, בחירת מכונה צריכה להתחיל מהתהליך הקיים.
מה אתם שולחים היום לקבלני משנה?
מה חוזר על עצמו?
מה מעכב פרויקטים?
אילו חומרים אתם מעבדים?
אילו חלקים אתם מפתחים?
ומה צפוי לקרות לנפח העבודה בשנים הקרובות?
רק לאחר שמבינים את התמונה הזו ניתן לבחון האם CNC, Fiber Laser, Tube Laser, מערכת סימון או שילוב ביניהם הוא הצעד הנכון.
שאלות נפוצות על הכנסת CNC ולייזר לחברת הנדסה
מתי כדאי לחברה לרכוש CNC במקום לעבוד עם קבלן משנה?
כאשר קיימת כמות משמעותית של עבודות חוזרות, אבות-טיפוס, שינויים הנדסיים או חלקים שמעכבים את הפרויקטים, כדאי לפחות לבדוק את הכדאיות של ייצור פנימי.
האם כדאי לקנות Fiber Laser רק כדי לחסוך בעלויות חיתוך?
לא בהכרח. צריך להביא בחשבון גם את נפח העבודה, חומרי הגלם, פעולות ההמשך, העובדים, התחזוקה, השטח והניצולת הצפויה של המכונה.
מה ההבדל בין Fiber Laser לפחים לבין Tube Laser?
מכונת Sheet Fiber Laser מיועדת בעיקר לחיתוך לוחות ופחים, בעוד Tube Laser מיועדת לעבודה עם צינורות ופרופילים. קיימות תצורות שונות בהתאם ליישום.
האם CNC מתאים למחלקת פיתוח?
בהחלט יכול להתאים. כאשר מחלקת הפיתוח מייצרת הרבה אבות-טיפוס, מתקנים, פאנלים וחלקים מותאמים, יכולת ייצור פנימית יכולה לקצר את מחזורי האיטרציה.
האם אפשר להתחיל ממכונה אחת ולהוסיף אוטומציה בהמשך?
במקרים רבים כן, אך הדבר תלוי בדגם ובתצורה. אם קיימת כוונה עתידית להוסיף טעינה, פריקה, מזין או אוטומציה אחרת, חשוב לקחת זאת בחשבון כבר בעת אפיון המערכת.
מה עדיף – ייצור עצמי או קבלן משנה?
אין תשובה אחת. עבור עבודות מסוימות קבלן משנה יהיה הבחירה הנכונה, ועבור אחרות ייצור פנימי יכול לתת יתרון. חברות רבות עובדות במודל משולב.
לסיכום – לא כל מה שאפשר לייצר לבד צריך לייצר לבד
השאלה עבור חברת הנדסה אינה האם אפשר לקנות CNC או מכונת לייזר.
השאלה היא האם יכולת ייצור פנימית פותרת בעיה עסקית אמיתית.
אם קבלני המשנה עובדים מצוין, זמני האספקה מתאימים והיקף העבודה קטן – אין סיבה לשנות תהליך שעובד.
אבל אם החברה ממתינה באופן קבוע לחלקים, מבצעת הרבה שינויים הנדסיים, מוציאה שוב ושוב את אותן עבודות החוצה או רוצה לקצר משמעותית את הזמן מתכנון למוצר – כדאי לבדוק את האפשרות להכניס חלק מהייצור פנימה.
CNC יכול לתת גמישות בעיבוד ופיתוח.
Fiber Laser יכול להכניס חיתוך פחים לתוך המפעל.
Tube Laser יכול לשנות את אופן הייצור של מסגרות, צינורות ופרופילים.
Laser Marking יכול להכניס זיהוי, Traceability וסימון קבוע לתהליך.
ואוטומציה יכולה להפוך תהליך שכבר עובד לתהליך יעיל ותפוקתי יותר.
המטרה אינה להחזיק כמה שיותר מכונות.
המטרה היא לזהות את צוואר הבקבוק שמאט את החברה – ולהכניס את הטכנולוגיה שמסירה אותו.