מכופפת פחים CNC – איך לבחור מכופפת הידראולית, סרוו או היברידית למפעל?
המדריך המקצועי למנהלי ייצור: השוואת טכנולוגיות כיפוף, צריכת חשמל, דיוק, כוח כיפוף, תפוקה ושילוב מכופפת CNC עם מכונת פייבר לייזר מבית Han's Laser.
במפעלי עיבוד מתכת מודרניים, מכופפת פחים CNC היא הרבה יותר ממכונה שמכופפת פח. מדובר באחת מתחנות הייצור המרכזיות במפעל, שמשפיעה על קצב העבודה, איכות המוצרים, ניצול כוח האדם, זמני האספקה והרווחיות של כל פרויקט.
מפעל יכול להחזיק מכונת פייבר לייזר מהירה ומתקדמת, לחתוך מאות חלקים בדיוק גבוה, ועדיין להתמודד עם צוואר בקבוק משמעותי במחלקת הכיפוף.
לכן, כאשר מנהל ייצור בוחן רכישת מכופפת חדשה, השאלה החשובה אינה רק כמה טון המכונה מסוגלת להפעיל, אלא כמה חלקים תקינים היא יכולה לייצר במשמרת, כמה זמן נדרש להחלפת עבודה ומהי עלות התפעול הכוללת שלה.
בשנים האחרונות התפתח תחום מכופפות הפחים, וכיום ניתן לבחור בין מכופפות הידראוליות, מכופפות חשמליות מלאות ומכופפות סרוו־הידראוליות היברידיות.
יצרניות ציוד תעשייתי מתקדמות, ובראשן Han's Laser, מציעות פתרונות מכמה סוגי הנעה, לצד מערכות בקרה, תכנות ואוטומציה המיועדות למפעלי ייצור תעשייתיים.
במדריך הזה נבחן את ההבדלים בין הטכנולוגיות, נבין כיצד להתאים מכופפת למפעל ונראה מדוע שילוב של מכופפת CNC ומכונת פייבר לייזר יכול לשפר משמעותית את זרימת העבודה.
מהי מכופפת פחים CNC וכיצד היא פועלת?
מכופפת פחים CNC, המכונה גם Press Brake, היא מכונה תעשייתית המיועדת לכיפוף לוחות ופחי מתכת בזוויות ובמידות מוגדרות.
המכונה מפעילה כוח מבוקר באמצעות סכין כיפוף עליונה (Punch) ומטריצה תחתונה (Die). כתוצאה מהפעלת הכוח, הפח מתעוות באופן מבוקר ונוצר הכיפוף הרצוי.
מערכת CNC מאפשרת לשלוט בפרמטרים המרכזיים בתהליך, ובהם:
-
עומק ומהירות תנועת הקורה העליונה.
-
מיקום המעצור האחורי (Backgauge).
-
סדר פעולות הכיפוף.
-
תיקוני זווית ומיקום.
-
שמירת תוכניות ייצור לחלקים חוזרים.
-
פיצוי על סטיות במהלך הכיפוף, בהתאם למערכות המכונה.
מכופפות מתקדמות יכולות לכלול גם תוכנות כיפוף תלת־ממדיות, סימולציות התנגשות, מערכות פיצוי Crowning, מדידת זווית ואפשרויות לשילוב רובוטים.
עבור מנהל הייצור, המשמעות פשוטה: פחות זמן בהעמדת המכונה, יותר חזרתיות בין חלקים ויכולת לנהל ייצור מגוון בצורה מבוקרת.
מכופפת הידראולית, חשמלית או היברידית – מה באמת ההבדל?
אחת השאלות החשובות ביותר לפני רכישת מכופפת CNC היא בחירת מערכת ההנעה.
כאן חשוב להכיר שלוש טכנולוגיות מרכזיות.
1. מכופפת פחים הידראולית – פתרון תעשייתי מוכר
מכופפת הידראולית משתמשת במערכת משאבות, שמן וצילינדרים הידראוליים ליצירת כוח הכיפוף.
הטכנולוגיה משמשת במגוון רחב של מכונות תעשייתיות, לרבות מכופפות בעלות כוחות כיפוף גבוהים ואורכי עבודה משמעותיים.
יתרונות מרכזיים:
-
התאמה למגוון רחב של עוביים וסוגי מתכות.
-
זמינות מכונות בעלות כוח כיפוף גבוה.
-
טכנולוגיה מוכרת בתעשיית המתכת.
-
מגוון רחב של תצורות מכונה ומערכות בקרה.
שיקולים שחשוב להביא בחשבון:
-
מערכת הידראולית דורשת תחזוקה תקופתית.
-
צריכת החשמל תלויה באופן תכנון והפעלת המשאבות.
-
חשוב לבדוק את איכות מערכת הסנכרון והבקרה.
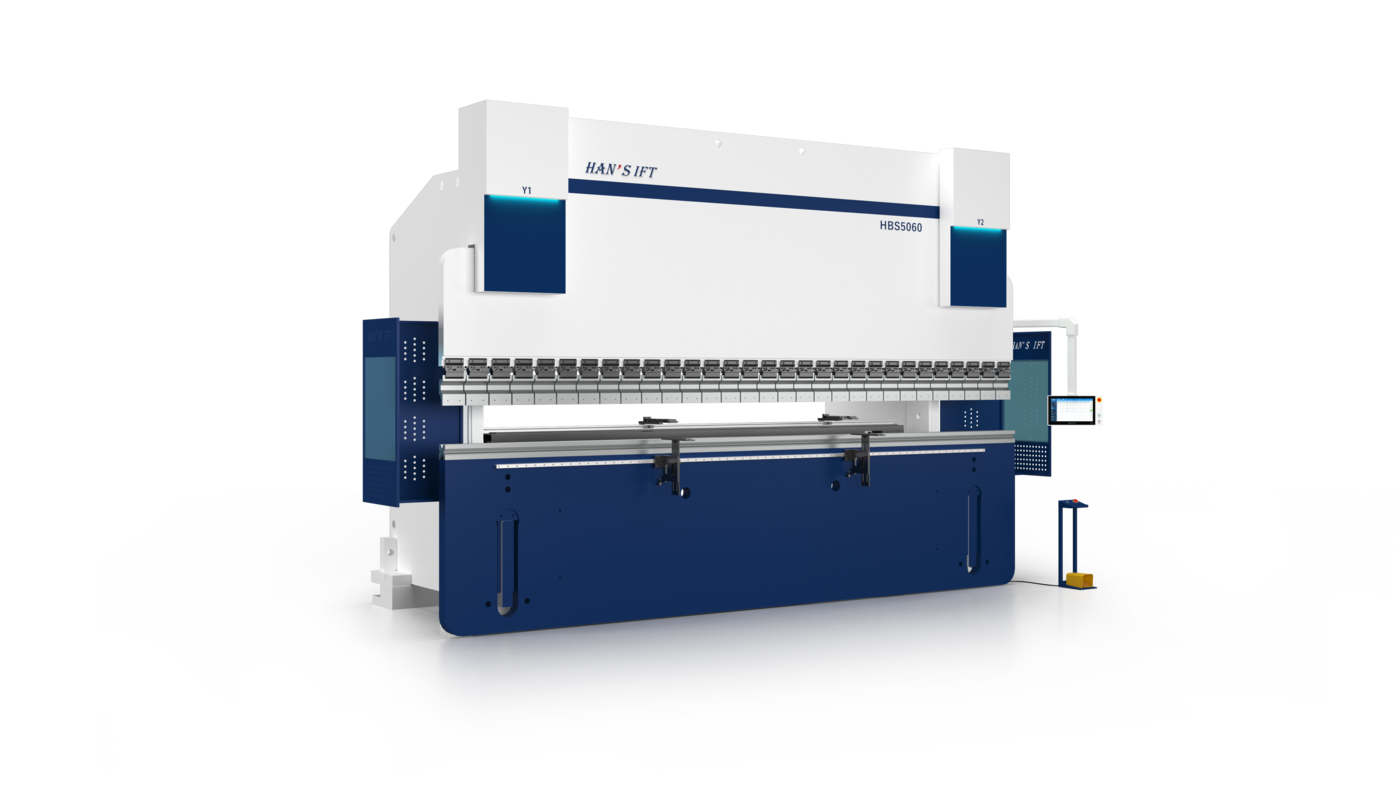
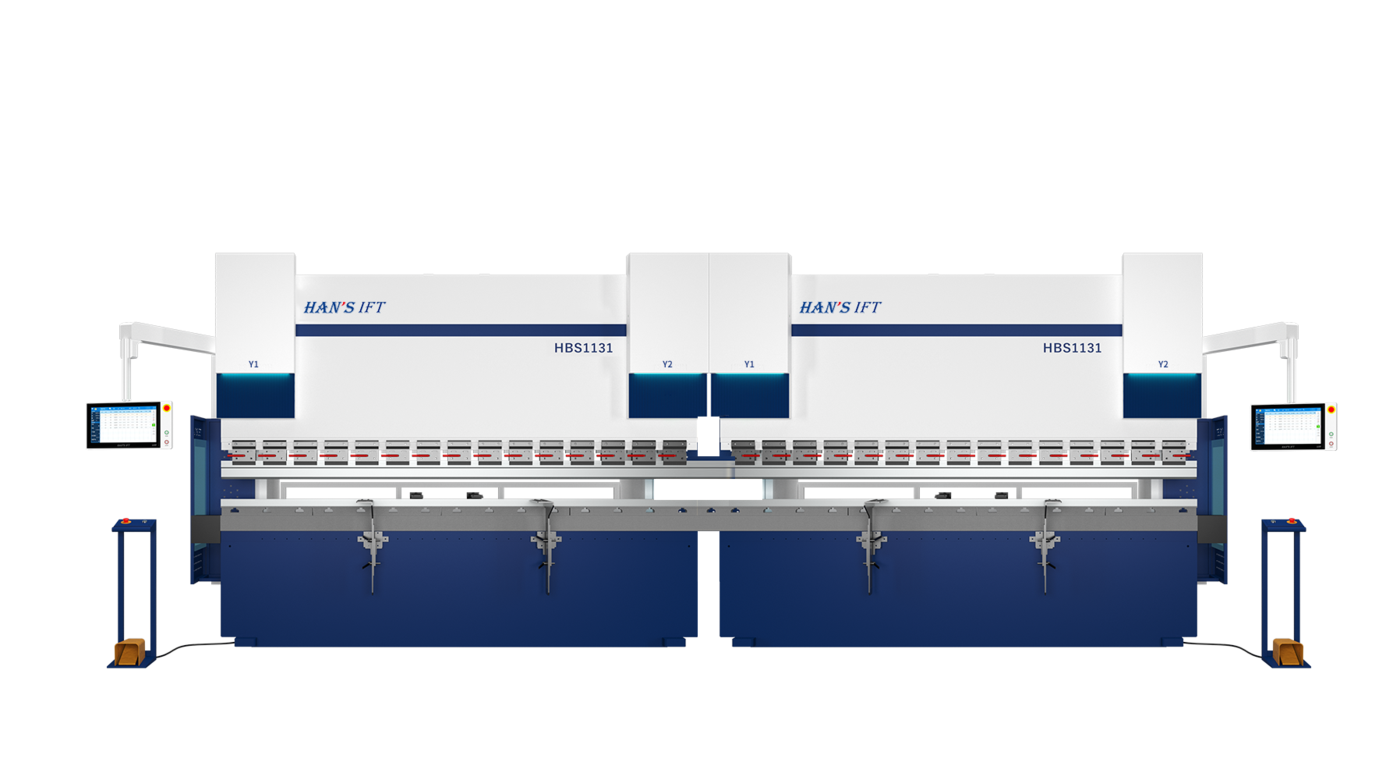
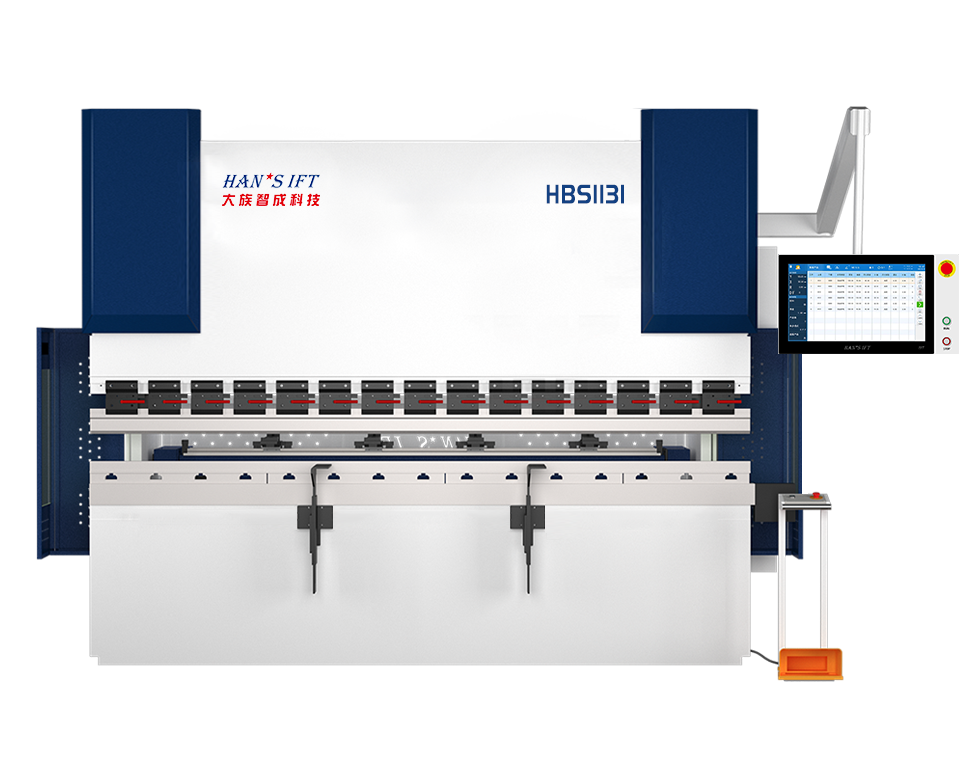
דוגמה לפתרון תעשייתי מתקדם היא סדרת HBS של Han's Laser, המשתמשת במערכת בקרה אלקטרו־הידראולית בחוג סגור.
הסדרה משלבת בקרה על תנועת הצילינדרים, מערכות מדידה ופיצוי כיפוף, ומתאימה למגוון יישומים בתחום הזיווד, ארונות החשמל וחלקי המתכת.
לפרטים על מכופפת פחים CNC מסדרת HBS מבית Han's Laser
2. מכופפת פחים חשמלית מלאה – All-Electric Servo
מכופפת חשמלית מלאה משתמשת במנועי סרוו ובמערכת הנעה מכנית ליצירת כוח הכיפוף, ללא מערכת הכיפוף ההידראולית המקובלת.
בחלק מהמכונות ההנעה מתבצעת באמצעות מנגנון בורג כדורי (Ball Screw).
יתרונות אפשריים:
-
שליטה מדויקת בתנועת מנגנון הכיפוף.
-
חיסכון באנרגיה בתנאי עבודה מתאימים.
-
צמצום תחזוקה הקשורה למערכות הידראוליות.
-
אפשרות לתגובה מהירה והאצות גבוהות.
-
סביבת עבודה ללא שמן הידראולי במערכת הכיפוף.
מתי כדאי לבחון מכופפת חשמלית?
במפעלים המייצרים חלקי פח מדויקים, מארזים קטנים ובינוניים, רכיבי אלקטרוניקה וחלקים בעלי דרישות חזרתיות גבוהות.
לדוגמה, סדרת HBE של Han's Laser היא סדרת מכופפות חשמליות מלאות המבוססת על הנעת סרוו ובורג כדורי, ומיועדת בין היתר לכיפוף מדויק של פחים דקים.
עם זאת, חשוב לבדוק את כוח הכיפוף המרבי ואת גודל החלקים שהדגם מסוגל לעבד. מכופפת חשמלית אינה מתאימה אוטומטית לכל יישום כיפוף כבד.
3. מכופפת סרוו־הידראולית היברידית – שילוב בין כוח לחיסכון אנרגטי
מכופפת סרוו־הידראולית משלבת את יכולת הפעלת הכוח של המערכת ההידראולית עם בקרה מתקדמת באמצעות מנועי סרוו.
בשונה ממערכת הידראולית מסורתית שבה המשאבה עשויה לפעול ברציפות, במערכת היברידית ניתן להתאים את פעולת מנועי הסרוו לדרישות התנועה והלחץ.
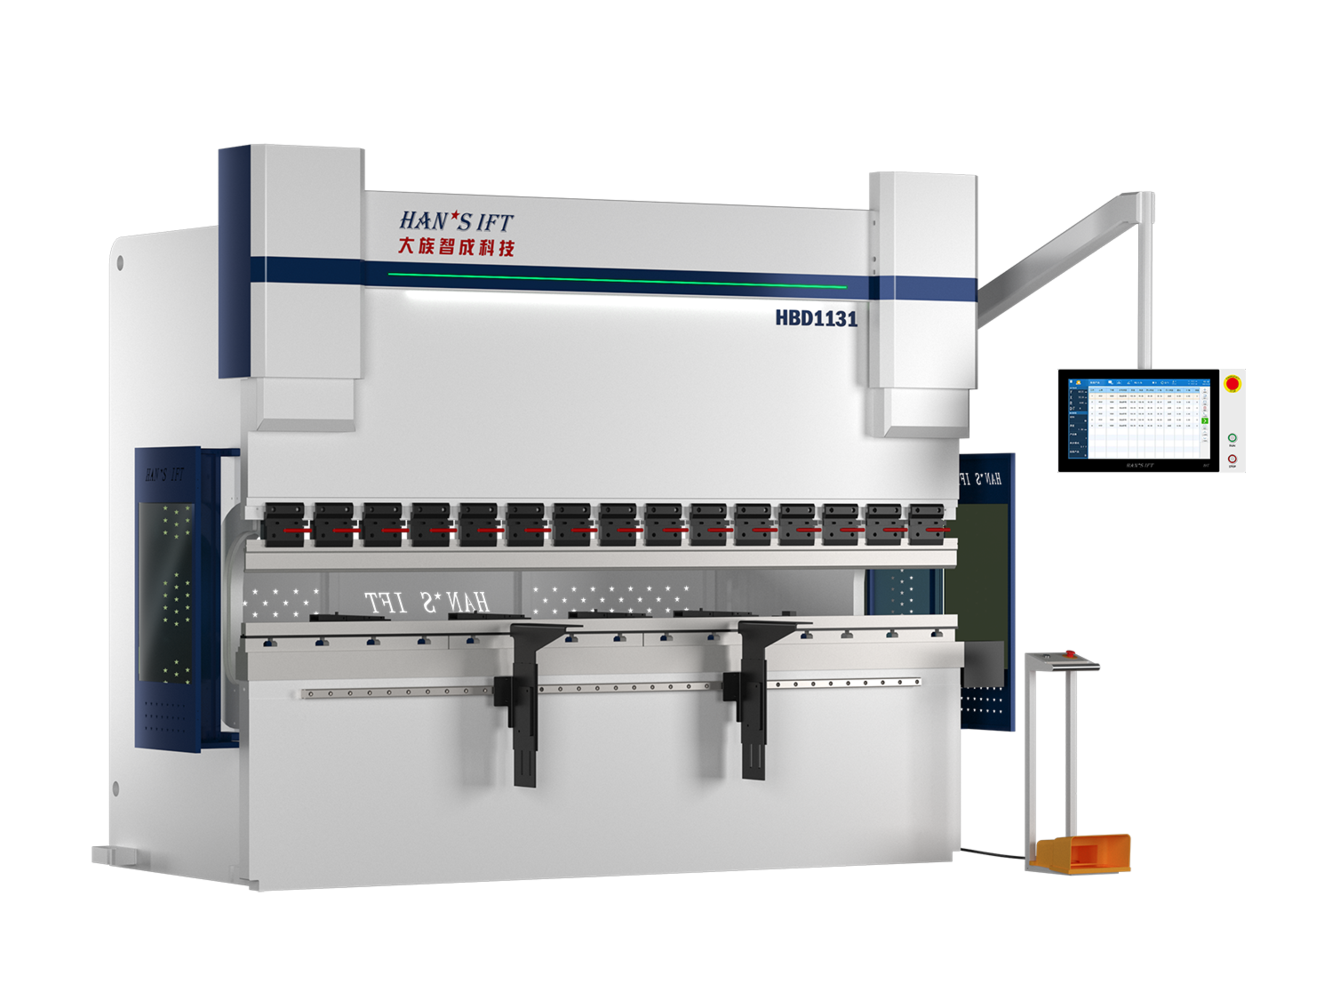
סדרת HBD של Han's Laser היא דוגמה בולטת לטכנולוגיה זו.
הסדרה משלבת מערכת Dual Servo Hybrid שבה שני מנועי סרוו שולטים בנפרד במערכות ההידראוליות של צירי Y1 ו־Y2.
למבנה הזה כמה יתרונות הנדסיים אפשריים:
-
שליטה עצמאית בכל צד של מערכת הכיפוף.
-
סנכרון מתקדם בין צירי Y1 ו־Y2.
-
תגובה מהירה לשינויים בדרישות התנועה.
-
הפחתת פעילות מיותרת של מערכת ההנעה.
-
מערכת הידראולית קומפקטית עם כמות שמן מופחתת.
-
הפחתת רעש בשלבי עבודה מסוימים.
היצרן מדגיש שבסדרת HBD מנועי הסרוו צורכים אנרגיה בעיקר כאשר נדרשת פעולת כיפוף, בעוד שבמצבי המתנה הצריכה יכולה להיות נמוכה משמעותית.
עבור מנהל ייצור המתמודד עם עלויות אנרגיה גבוהות, מספר מכונות הפועלות במקביל או מגבלות בחיבור החשמל של המפעל, מדובר בטכנולוגיה שכדאי לבדוק לעומק.
חשוב להדגיש שהחיסכון בפועל תלוי בדגם, בעומס ובמחזור העבודה. יש לבקש נתוני צריכה מתאימים לפני קבלת החלטת רכישה.
טבלת השוואה: מכופפת הידראולית מול חשמלית והיברידית
| מאפיין | הידראולית | חשמלית מלאה | סרוו־הידראולית |
|---|---|---|---|
| שיטת הנעה | משאבה וצילינדרים | סרוו ומנגנון מכני | סרוו ומערכת הידראולית |
| כוח כיפוף גבוה | זמין במגוון דגמים | תלוי בדגם | זמין במגוון דגמים |
| צריכת אנרגיה | תלויה בתכנון ובעומס | עשויה להיות נמוכה | עשויה להיות נמוכה |
| תחזוקה הידראולית | נדרשת | בדרך כלל אינה נדרשת | נדרשת |
| שליטה בתנועה | בהתאם למערכת הבקרה | מבוססת סרוו | מבוססת סרוו והידראוליקה |
| דוגמה מבית Han's Laser | HBS | HBE | HBD |
| שימושים אופייניים | ייצור תעשייתי מגוון | חלקים מדויקים, דקים ובינוניים | ייצור תעשייתי ויישומים כבדים |
המסקנה: אין טכנולוגיית הנעה אחת שמתאימה לכל המפעלים. הבחירה צריכה להתבסס על סוגי החלקים, כוח הכיפוף, זמני המחזור, צריכת האנרגיה ועלות הבעלות הכוללת.
כמה טון צריך במכופפת? 100, 160, 250 טון או יותר?
כוח הכיפוף הוא אחד הנתונים המרכזיים במפרט המכונה, אבל גם אחד הנתונים שהכי קל לפרש באופן שגוי.
מכופפת 160 טון אינה בהכרח מתאימה לכל פח בעובי 10 מ"מ, ומכופפת 250 טון אינה בהכרח הבחירה המתאימה ביותר לכל מפעל המעבד פחים עבים.
כוח הכיפוף הדרוש מושפע מכמה משתנים מרכזיים:
-
סוג המתכת וחוזק המתיחה שלה.
-
עובי הפח.
-
אורך הכיפוף בפועל.
-
רוחב פתח המטריצה.
-
רדיוס הכיפוף הנדרש.
-
שיטת הכיפוף.
לדוגמה, כיפוף פח באורך 3 מטרים מחייב כוח שונה מכיפוף אותו חומר ואותו עובי לאורך 500 מ"מ.
גם לשיטת הכיפוף יש השפעה משמעותית. כיפוף אוויר (Air Bending), כיפוף תחתון (Bottoming) וכיפוף הטבעה (Coining) אינם דורשים בהכרח אותו כוח.
לכן, לפני הזמנת מכופפת, מומלץ להעביר לספק המכונה שרטוטים של חלקים מייצגים ולבצע חישוב כוחות בהתאם לכלים המתוכננים.
האם כדאי לרכוש מכופפת חזקה יותר מהצורך הנוכחי?
התשובה תלויה בתוכנית הייצור העתידית.
מצד אחד, מכונה חזקה יותר יכולה לספק גמישות לעבודות חדשות.
מצד שני, היא עלולה להגדיל את ההשקעה הראשונית, דרישות התשתית ושטח הרצפה הנדרש.
הפתרון הנכון הוא לבחור טונאז' שמתאים לדרישות הנוכחיות עם מרווח תכנוני מתאים, ולא לרכוש כוח כיפוף נוסף ללא הצדקה תפעולית.
אורך כיפוף 2500, 3100 או 4100 מ"מ – מה צריך לבדוק?
אורך הכיפוף הנומינלי אינו הנתון היחיד שמנהל הייצור צריך לבחון.
מכופפת באורך עבודה של 3100 מ"מ, למשל, צריכה להתאים לא רק לאורך החלק אלא גם לגיאומטריה שלו.
יש לבדוק:
-
מרחק בין עמודי המכונה.
-
עומק הגרון (Throat Depth).
-
גובה פתיחה (Open Height).
-
מהלך הקורה (Stroke).
-
מערכת המעצור האחורי.
-
יכולת סיבוב והזזת חלקים שכבר עברו כיפוף.
-
מקום פנוי לתמיכה בפחים גדולים.
כאשר מייצרים ארונות חשמל, מארזים או חלקים עם מספר כיפופים, חשוב לבצע סימולציה שמוודאת שהחלק לא יתנגש בכלים או בגוף המכונה בשלבים מתקדמים של התהליך.
בסדרות המכופפות של Han's Laser קיימות תצורות שונות של אורך וכוח כיפוף, ולכן יש להתאים את הדגם לחלקים שהמפעל מייצר בפועל.
כמה צירים צריכה מכופפת CNC תעשייתית?
מספר הצירים משפיע על גמישות המכונה ועל האפשרות לבצע כיפופים מורכבים עם פחות התערבות ידנית.
במכופפות CNC נפוצים צירים כגון:
-
Y1 ו־Y2: תנועת שני צדי הקורה העליונה.
-
X: מיקום המעצור האחורי.
-
R: גובה המעצור האחורי.
-
Z1 ו־Z2: מיקום אצבעות המעצור לאורך המכונה.
-
V: מערכת פיצוי Crowning כאשר היא נשלטת כציר CNC.
מכונות מסוימות מציעות צירים נוספים, בהתאם לתצורה.
אבל האם מנהל ייצור צריך בהכרח מכופפת עם מספר הצירים הגבוה ביותר?
לא.
במפעל שבו מייצרים בעיקר חלקים פשוטים, ייתכן שמערכת צירים בסיסית יותר תספק את הצורך.
לעומת זאת, במפעל זיווד המייצר חלקים מורכבים במגוון סדרות קצרות, מערכת Backgauge מתקדמת ותכנות אופליין עשויים לחסוך זמן משמעותי בהעמדה ובמעבר בין עבודות.
דיוק בכיפוף פחים – למה המכופפת אינה הגורם היחיד?
כאשר מדברים על מכופפת מדויקת, חשוב להבחין בין דיוק מיקום הצירים לבין דיוק זווית הכיפוף בפועל.
גם כאשר המכונה חוזרת לאותה נקודה בדיוק גבוה, התוצאה יכולה להשתנות בעקבות:
-
שינויים בעובי חומר הגלם.
-
הבדלים בחוזק החומר בין אצוות.
-
החזרה אלסטית (Springback).
-
כיוון הגלגול של הפח.
-
שחיקת סכינים ומטריצות.
-
שינויים בעומס לאורך הכיפוף.
לכן מכופפת איכותית צריכה להיבחן כמערכת שלמה.
בסדרת HBS של Han's Laser, למשל, נעשה שימוש בבקרה אלקטרו־הידראולית בחוג סגור ובמערכות פיצוי שנועדו לשפר את אחידות תוצאת הכיפוף.
במכופפות מתקדמות ניתן לשלב גם מערכות מדידת זווית, בהתאם לדגם ולתצורה.
למנהל הייצור, המדד החשוב אינו רק דיוק הצירים הרשום במפרט, אלא מספר החלקים העומדים בטולרנס לאורך סדרת הייצור.
לכן, כאשר משווים בין מכופפות, רצוי לבצע מבחן על חלק אמיתי ולבדוק חזרתיות, סטיית זווית ואיכות הכיפוף במספר מחזורים.
מה באמת קובע את תפוקת המכופפת במשמרת?
במפרטים טכניים ניתן למצוא נתונים על מהירות ירידת הקורה, מהירות הכיפוף ומהירות החזרה.
אבל נתונים אלה אינם מספרים את כל הסיפור.
זמן המחזור האמיתי כולל:
-
טעינת החלק למכונה.
-
הצמדת החלק למעצור האחורי.
-
ביצוע הכיפוף.
-
פתיחת הקורה.
-
סיבוב החלק לכיפוף הבא.
-
פריקת החלק.
-
בדיקה והעברה לתחנת הייצור הבאה.
כאשר המפעל עובד בסדרות קטנות ומגוונות, יש להביא בחשבון גם את זמן החלפת המטריצות, שינוי התוכניות והעמדת החלק הראשון.
לכן מכופפת מהירה יותר על הנייר אינה בהכרח מכופפת שמייצרת יותר חלקים במשמרת.
לדוגמה, מנהל ייצור שבוחן מכופפת HBD של Han's Laser צריך לבדוק את מכלול היתרונות: מהירות התגובה של מערכת ההנעה, מערכת הבקרה, נוחות המפעיל, אפשרויות התכנות וזמני החלפת הכלים.
המטרה היא לצמצם את הזמן שבין חלק תקין אחד לחלק התקין הבא.
צריכת חשמל במכופפת CNC – היתרון של מערכות Servo Hybrid
במפעלי מתכת שבהם פועלות מכונות חיתוך לייזר, מדחסי אוויר, מערכות שאיבה, מכופפות ומכונות עיבוד נוספות, תכנון צריכת החשמל הופך לשיקול משמעותי.
במכופפת הידראולית מסורתית, משאבה עשויה לפעול גם בשלבים שבהם לא נדרש מלוא כוח הכיפוף.
מערכות Servo Hybrid מתקדמות נועדו לצמצם פעילות מיותרת באמצעות התאמת פעולת המנועים לצורכי מחזור העבודה.
כיצד עובדת מערכת Dual Servo של Han's Laser?
בסדרת HBD משתמשת Han's Laser בשני מנועי סרוו ובמערכות הידראוליות נפרדות לשליטה בצירי Y1 ו־Y2.
המערכת מאפשרת בקרה נפרדת על שני צדי הקורה והתאמת הפעלת המשאבות לשלבי התנועה.
לפי תיאור היצרן, המערכת מפחיתה צריכת אנרגיה במצבי המתנה ובשלבים שבהם נדרש כוח נמוך, לצד הפחתת פעילות הידראולית מיותרת ורעש תפעולי.
עם זאת, חשוב להבחין בין:
הספק מותקן (kW): ההספק הנקוב של מנועים ומערכות המכונה.
צריכת אנרגיה (kWh): כמות האנרגיה שנצרכת בזמן עבודה נתון.
דרישות חיבור חשמל: מתח, תדר, זרם עבודה, הגנות ותנאי החיבור.
לדוגמה, מכופפת עם מנוע בהספק נקוב של 18kW אינה צורכת בהכרח 18kWh בכל שעת עבודה. הצריכה תלויה בזמן פעולת המנועים ובעומס.
כאשר יש במפעל מגבלה באספקת החשמל, מומלץ לקבל מהיצרן דרישות חיבור מלאות ולבצע בדיקה מקצועית של תשתית החשמל.
האם סרוו־הידראולית תמיד חסכונית יותר?
לא בהכרח בכל מצב.
מידת החיסכון תלויה במחזור העבודה, בתכנון המערכת, במשך ההמתנה בין כיפופים ובמאפייני המכונות שמשווים ביניהן.
לכן, לפני רכישה, רצוי לבקש נתוני צריכת חשמל במחזור ייצור מייצג ולבחון אותם לצד קצב הייצור.
סכינים ומטריצות למכופפת – חלק מרכזי באיכות ובתפוקה
גם מכופפת מתקדמת לא תוכל לספק את התוצאה הנדרשת ללא כלי כיפוף מתאימים.
המטריצה התחתונה והסכין העליונה משפיעות על רדיוס הכיפוף, הכוח הנדרש, אורך האוגן המינימלי ואפשרות ביצוע הכיפוף ללא התנגשות.
במפעל עם מגוון גדול של חלקים כדאי לבדוק:
-
סוגי מטריצות ופתחי V זמינים.
-
התאמת סכינים לרדיוסים ולזוויות.
-
אפשרות לשימוש בסכינים מחולקות (Segmented).
-
כלים מסוג Goose Neck לחלקים מורכבים.
-
מערכות הידוק מהירות.
-
עומס מרבי מותר לכל כלי.
מנהלי ייצור שמתכננים נכון את ספריית כלי הכיפוף יכולים לצמצם זמני החלפה ולהגדיל את הגמישות בין עבודות.
פייבר לייזר ומכופפת CNC – למה מפעלי מתכת צריכים לחשוב על שתי המכונות יחד?
אחד הנושאים החשובים ביותר בתכנון מפעל לעיבוד פח הוא ההתאמה בין מכונת החיתוך לתחנת הכיפוף.
מכונת הפייבר לייזר חותכת את הפריסה השטוחה של החלק. מכופפת ה־CNC הופכת את הפריסה לחלק תלת־ממדי בהתאם לשרטוט ההנדסי.
השילוב נפוץ במיוחד בתחומים כגון:
-
מפעלי זיווד אלקטרוני.
-
ייצור ארונות חשמל.
-
מארזי תקשורת ומחשוב.
-
ייצור ציוד רפואי.
-
מטבחים תעשייתיים.
-
חלקי מכונות וקונסטרוקציות מתכת.
-
ייצור מארזים ורכיבים לתעשיות הביטחוניות.
מכונת פייבר לייזר מהירה יכולה ליצור צוואר בקבוק בכיפוף
נניח שמפעל רוכש מכונת פייבר לייזר חדישה שמאפשרת לו להגדיל משמעותית את קצב חיתוך הפחים.
אם מרבית החלקים דורשים לאחר מכן כיפוף, אך תחנת הכיפוף ממשיכה לפעול בקצב הישן, עלולה להיווצר הצטברות של חלקים בין שתי התחנות.
כתוצאה מכך המפעל עשוי להתמודד עם מלאי בתהליך (WIP), זמני המתנה, שטחי אחסון נוספים ועיכובים באספקת מוצרים מוגמרים.
לכן, בעת בחירת מכונת חיתוך לייזר או מכופפת, חשוב לבחון את התפוקה של מערך הייצור כולו.
כיצד מתאימים את תפוקת המכופפת למכונת הלייזר?
יש לבחון כמה נתונים מרכזיים:
כמות החלקים היומית: כמה חלקים נחתכים בלייזר ומחייבים כיפוף?
מספר הכיפופים לכל חלק: האם מדובר בכיפוף אחד או בחלק מורכב עם כמה כיפופים?
זמן מחזור: כמה זמן נדרש למפעיל לבצע חלק מלא?
מגוון עבודות: כמה החלפות כלים ותוכניות מבוצעות במשמרת?
רמת האוטומציה: האם קיימת אפשרות לשימוש במערכות העמסה, תכנות מתקדם או כיפוף רובוטי?
כאשר הנתונים האלה נבדקים יחד, ניתן להחליט האם מכופפת אחת מספיקה או שנדרשות כמה תחנות עבודה.
Han's Laser – שילוב בין חיתוך פייבר לייזר לכיפוף CNC
אחד היתרונות בהיצע התעשייתי של Han's Laser הוא שהחברה מציעה הן מכונות פייבר לייזר לחיתוך מתכות והן פתרונות מתקדמים לכיפוף פחים.
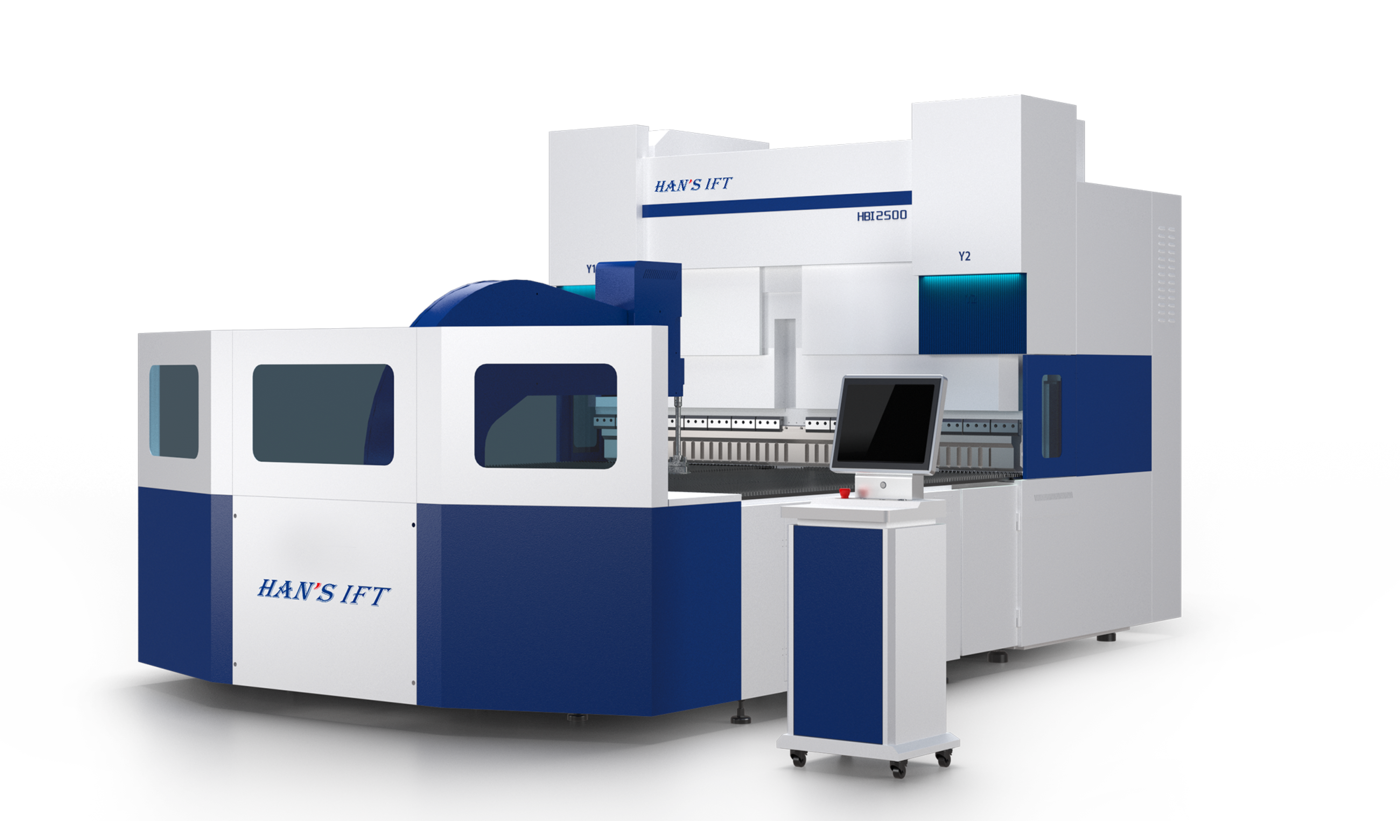
לצד סדרות מכונות החיתוך, Han's Laser מציעה מכופפות כגון HBD ו־HBS, מכופפות חשמליות HBE ופתרונות כיפוף אוטומטיים.
כך ניתן לבחון פתרונות חיתוך וכיפוף מתוך היצע של יצרן אחד, תוך התאמת המכונות לצרכים התפעוליים של המפעל.
היצע זה אינו מבטיח שכל שתי מכונות יתחברו אוטומטית זו לזו. שילוב תוכנות, מערכות אוטומציה וניהול ייצור חייב להיבדק בהתאם לדגמים ולתצורה הנבחרת.
עם זאת, הוא מאפשר לתכנן את שתי תחנות הייצור כחלק מתהליך משולב ולא כרכישות נפרדות שאינן מתואמות.
חברת י.א.ר הנדסה (JAR Engineering), היבואנית הרשמית של Han's Laser בישראל, מציעה מכונות פייבר לייזר ופתרונות מכונות לתעשיית המתכת.
לצפייה במכונות פייבר לייזר לחיתוך מתכות מבית Han's Laser
גם קובץ החיתוך חייב להתאים לתהליך הכיפוף
כאשר מייצרים חלקי פח באמצעות לייזר וכיפוף, תכנון הפריסה השטוחה הוא חלק מרכזי בהצלחת התהליך.
יש להביא בחשבון את רדיוס הכיפוף, עובי החומר, מקדם K וערכי Bend Allowance או Bend Deduction.
תכנון שאינו מתאים לתהליך הכיפוף עלול לגרום לכך שחלק שנחתך במידות מדויקות לא יעמוד בדרישות השרטוט לאחר הכיפוף.
לכן, עבודה מסודרת בין מחלקת התכנון, מפעיל הלייזר ומפעיל המכופפת יכולה לצמצם פסילות, ניסיונות תיקון ובזבוז חומרי גלם.
אוטומציה בכיפוף פחים – מתי כדאי לשלב רובוט?
במפעלים העובדים בהיקפי ייצור גבוהים, ניתן לבחון שילוב מכופפת CNC בתוך תא כיפוף רובוטי.
מערכת כזו יכולה לכלול רובוט לטעינת חלקים, מיקום החלק, ביצוע רצף כיפופים ופריקה אוטומטית.
Han's Laser מציעה גם פתרונות אוטומציה וכיפוף רובוטי המיועדים לשילוב במערכי ייצור תעשייתיים.
אבל לא כל מפעל זקוק לרובוט.
כאשר מדובר בסדרות קצרות מאוד ובמגוון חלקים רחב, ייתכן שזמני התכנות והחלפת העבודה יהפכו אוטומציה מלאה לפחות כדאית.
לעומת זאת, בייצור סדרתי של חלקים חוזרים, עם נפחי עבודה גדולים, מערכת רובוטית עשויה להקטין טיפול ידני ולשפר את ניצול ציוד הכיפוף.
ההחלטה צריכה להתבסס על כמות החלקים, זמן מחזור, תדירות החלפת עבודות ועלות ההשקעה.
איך מחשבים את הכדאיות הכלכלית של מכופפת CNC?
מכופפת פחים היא השקעה ארוכת טווח, ולכן לא נכון להשוות מכונות לפי מחיר הרכישה בלבד.
מנהל ייצור צריך להתייחס לעלות הבעלות הכוללת (TCO), הכוללת:
-
עלות רכישה והתקנה.
-
צריכת חשמל.
-
תחזוקה וחלקי חילוף.
-
סכינים ומטריצות.
-
זמני העמדה והחלפת עבודות.
-
זמן עבודה של מפעילים.
-
פסילות ועבודות תיקון.
-
זמני השבתה.
-
תוכנות, הדרכה ואוטומציה.
אחד המדדים החשובים הוא עלות לחלק תקין.
לדוגמה, מכופפת שמאפשרת לצמצם זמן העמדה ופסילות עשויה לשפר את רווחיות המפעל גם אם ההשקעה הראשונית בה גבוהה יותר.
במקום לשאול רק "כמה עולה המכופפת?", כדאי לשאול "כמה יעלה לייצר באמצעותה את החלקים שאנחנו מייצרים בכל חודש?".
8 שאלות שמנהל ייצור חייב לשאול לפני רכישת מכופפת פחים CNC
1. מהו כוח הכיפוף הדרוש באמת?
יש לחשב את הכוח בהתאם לחלקים מייצגים, לסוג החומר ולעובי הפח.
2. מהו אורך הכיפוף המתאים?
חשוב לבחון גם את הגיאומטריה, המרחק בין העמודים ומגבלות התנועה.
3. האם לבחור במכופפת הידראולית, חשמלית או היברידית?
הבחירה תלויה בדרישות הייצור, העומסים, האנרגיה והתחזוקה.
4. כמה צירים נדרשים?
יש לבדוק האם צירים נוספים באמת מצמצמים זמני העמדה ומאפשרים לבצע חלקים מורכבים.
5. האם אפשר לתכנת מחוץ למכונה?
תכנות אופליין יכול להפחית זמני השבתה, במיוחד במפעלים עם מגוון עבודות.
6. אילו מטריצות וסכינים כלולות?
חשוב לוודא שהציוד המסופק תואם את סוגי החלקים המיוצרים.
7. האם ניתן לשלב את המכופפת עם מערך הפייבר לייזר הקיים?
יש לבחון התאמה בין תהליכי הייצור, התוכנות, התפוקה ורמת האוטומציה.
8. מי מספק שירות, הדרכה וחלקי חילוף?
במפעל שבו המכופפת היא תחנה קריטית, זמינות השירות והיכולת להחזיר את המכונה לעבודה הן חלק מהשיקולים המרכזיים ברכישה.
שאלות נפוצות על מכופפות פחים CNC
מה ההבדל בין מכופפת הידראולית למכופפת סרוו?
מכופפת הידראולית משתמשת במערכת הידראולית להפעלת כוח הכיפוף. המונח "מכופפת סרוו" עשוי לתאר מכונה חשמלית מלאה או מכונה סרוו־הידראולית, ולכן חשוב לבדוק את סוג ההנעה בפועל.
האם מכופפת סרוו חוסכת בחשמל?
בחלק מהמערכות ניתן להפחית את צריכת האנרגיה, במיוחד בשלבי המתנה ועבודה בעומסים משתנים. מידת החיסכון תלויה בתכנון המכונה ובמחזור העבודה.
מה היתרון של מכופפת Han's Laser HBD?
סדרת HBD משתמשת במערכת Dual Servo Hybrid עם בקרה נפרדת על צירי Y1 ו־Y2, מערכת הידראולית קומפקטית ותכנון שנועד לשפר את השליטה בתנועה ואת היעילות האנרגטית.
האם מכופפת 160 טון מתאימה לכיפוף פח בעובי 10 מ"מ?
הדבר תלוי בסוג החומר, באורך הכיפוף, ברוחב המטריצה ובשיטת הכיפוף. אין לקבוע התאמה לפי העובי והטונאז' בלבד.
האם ניתן לשלב מכופפת CNC עם מכונת פייבר לייזר?
בהחלט. במפעלים רבים שתי המכונות הן תחנות משלימות. חיתוך הלייזר יוצר את פריסת החלק, והמכופפת מעניקה לו את הגיאומטריה הסופית. יש לתכנן את התאמת התפוקות ואת תהליך העבודה.
מה חשוב יותר – מהירות המכופפת או הדיוק שלה?
שניהם חשובים, אך המדד התפעולי המשמעותי הוא מספר החלקים התקינים המיוצרים בזמן נתון. יש להביא בחשבון גם זמני העמדה, החלפת כלים וחזרתיות.
סיכום – איך בוחרים מכופפת CNC שתשפר את תפוקת המפעל?
בחירת מכופפת פחים CNC היא החלטה הנדסית וכלכלית המשפיעה על יעילות רצפת הייצור לאורך שנים.
מכופפת הידראולית, מכופפת חשמלית ומכופפת סרוו־הידראולית יכולות כולן להיות פתרונות מתאימים, כאשר הבחירה נעשית בהתאם לחומרי הגלם, מידות החלקים, כוח הכיפוף, זמני המחזור ודרישות התשתית.
סדרות המכופפות של Han's Laser, ובהן HBS, HBD ו־HBE, מציעות אפשרויות שונות למפעלים המחפשים פתרונות כיפוף תעשייתיים, מבקרה אלקטרו־הידראולית ועד הנעות סרוו מתקדמות.
ובמפעלים המשלבים חיתוך פייבר לייזר וכיפוף פחים, כדאי לבחון את שתי התחנות כחלק ממערך ייצור אחד, במטרה לאזן תפוקות, לצמצם צווארי בקבוק ולשפר את זרימת העבודה.
י.א.ר הנדסה – פתרונות Han's Laser לתעשיית המתכת בישראל
חברת י.א.ר הנדסה (JAR Engineering), היבואנית הרשמית של Han's Laser בישראל, מציעה פתרונות מכונות למפעלי מתכת, כולל מכונות פייבר לייזר ומכופפות CNC.
מתכננים לרכוש מכופפת חדשה, לשדרג את מערך הכיפוף או לבחון שילוב של מכונת פייבר לייזר ומכופפת CNC?
העבירו לנו מידע על החומרים, עובי הפחים, מידות החלקים, היקפי הייצור ודרישות התפוקה, ונוכל לסייע בבחינת הפתרון המתאים למפעל.
מכונות פייבר לייזר לחיתוך מתכות – Han's Laser בישראל